
ヤマハ株式会社は、サクソフォンをはじめとする木管楽器の研究開発に、マスク式光造形(MSLA)方式の3Dプリンター「Form 4」を活用している。
同社が開発したのは、奏者の演奏動作を数値として計測するセンサー内蔵マウスピース「SMARTMOUTHPIECEⓇ(以降SMP)」だ。口腔内とセンサーをつなぐ細長く屈曲したトンネル形状は、金型でも切削でも製作が成立しない。この形状を、Form 4の高精細な造形と速い造形スピードによって、1日に最大5回の試作サイクルを回しながら作り込んでいる。
技術本部 研究開発統括部 先進技術開発部 音楽インタラクショングループの庄司哲郎主事に、Form 4と食品衛生法適合レジン「エキマテ」を組み合わせた研究開発の取り組みを聞いた。なお、同社が使用するForm 4をはじめとする機器は、遠藤科学を経由してFormlabs正規販売代理店のBRULEから導入している。
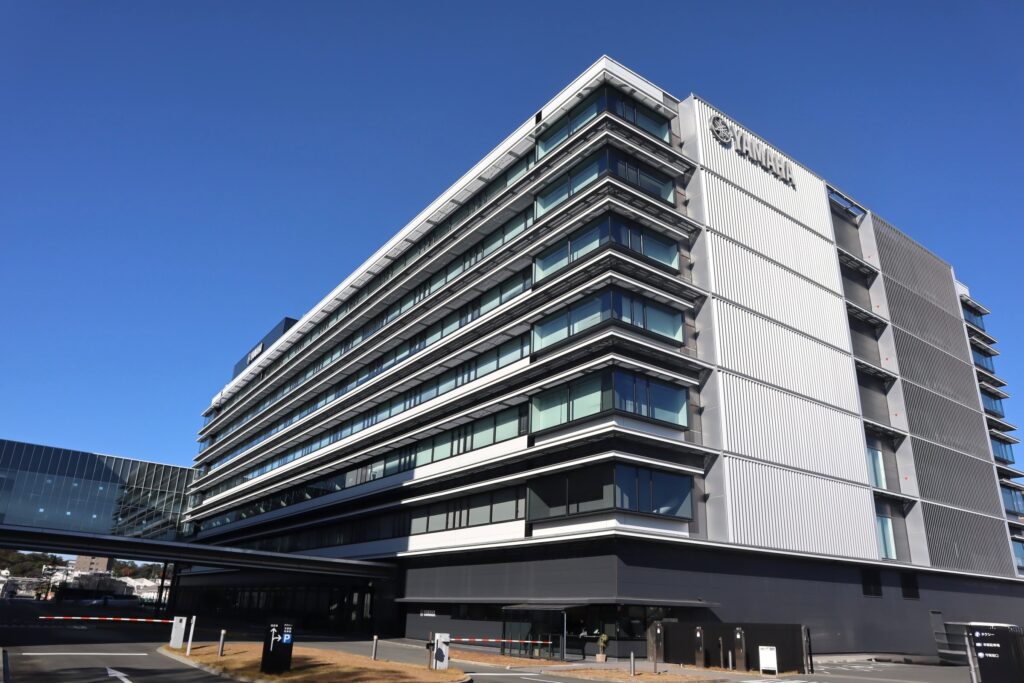
ヤマハの研究開発拠点。エントランスにミュージアムを併設し、楽器や音響機器の研究開発から実験までを担う施設だ。Form 4もこの拠点で稼働している。
感覚に頼ってきた演奏を数値で捉える
ヤマハは1967年に同社ブランド初のサクソフォン「YAS-1/YTS-1」を発売して以来、半世紀以上にわたって管楽器を世に送り出してきた。経験で培った技術と最新のテクノロジーを組み合わせ、近年力を入れているのが、音色や吹奏印象を数値で捉える取り組みだ。
研究を担う先進技術開発部 音楽インタラクショングループは、サクソフォンやクラリネットといった木管楽器を対象に、楽器本体の特性が放射される音や吹奏印象にどのような影響を与えるのか、そのメカニズムを実験や解析で明らかにしている。
楽器は奏者と一体になって初めて価値を発揮する。そのため近年は楽器本体だけでなく、奏者側の物理量、つまり演奏動作や呼吸も研究対象に加わってきた。庄司氏が課題と感じてきたのは、管楽器の演奏が定量化しにくい点である。
「自動車の開発では、人がどう運転しているかをきちんと測定します。しかし楽器の世界では、音は分析できても、奏者の演奏動作まではなかなか踏み込めていませんでした」と庄司氏は振り返る。
ギターやピアノと異なり、管楽器の奏者が主にコントロールするのは「呼吸」と「唇や顎の動き」であり、いずれも視覚的に確認するのが難しい。奏者に尋ねても「強く吹いている」「唇を緩めている」といった感覚的な答えしか得られなかった。データで確認できれば、分析や比較の幅が大きく広がる。この問題意識が、後のSMP開発につながっていく。
サクソフォンの演奏では、口をつけるマウスピースが重要な役割を果たす。マウスピースをあてたときの口の形と口の周りの筋肉の使い方をアンブシュアと呼び、これによって音色や音程が変わる。奏者がどのように息を吹き込み、どの程度リード(マウスピースに取り付け、振動して音を生み出す薄い板)を噛んでいるのか。庄司氏はこうした演奏時の物理量を計測する道具を求めていた。
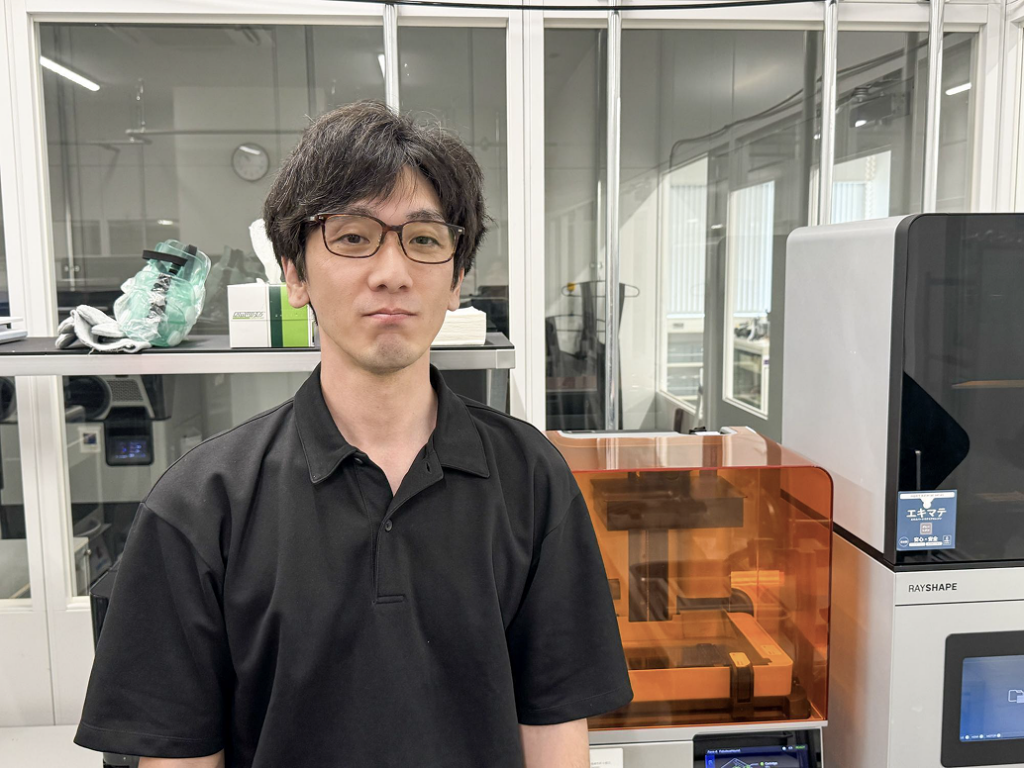
先進技術開発部 音楽インタラクショングループの庄司哲郎主事。背後にあるのが光造形3DプリンターのForm 4だ。
金型でも切削でも成立しない「細長いトンネル」
SMPの核心は、口腔内の圧力を計測するために設けた細長い穴にある。口の中とセンサーをつなぐこのトンネルは、数mm程度の楕円形の断面を持ち、内部で3次元的に屈曲している。
「単なる細長い穴ではなく、内部で複雑に曲がっています。これは金型による成形では到底成立しません」と庄司氏は説明する。仮に金型で近い機能を持たせようとすれば、構造を分割して接着する必要が生じ、現実的ではない。切削でも同様に分割と接着が避けられない。
しかも、もともとのマウスピースとしての機能を損なってはならない。奏者が普段どおりに演奏できる状態を保ったまま、センサーだけを付加する必要があった。庄司氏はこの条件を「3Dプリンターでなければできない形状」と位置づける。
SMPは、口腔内圧力に加えて、リードの変位、マウスピース内部の音、外部に放射される音という4つの物理量を同時に時系列で計測する。リードの変位は赤外線の反射強度を用いて距離相当の値として捉えており、奏者がどの程度噛んでいるかというアンブシュアの状態を示す情報になる。
「もともとのマウスピースの機能を損なわずに、センサーだけを付加する。それが今回作っているものの肝です」(庄司氏)
センサーで取得したデータは、イーサネットケーブルを通じてポータブルのADコンバーターに送られ、解析用の測定値として記録される。この測定器と楽器部品を兼ねたパーツが生まれる前は、チューブの先に圧力センサをつけた器具を奏者の口の横から挿入するしかなく、演奏に介入しすぎて自然な状態での計測ができなかった。アコースティック楽器の演奏というアナログな情報を、デジタルの数値として計測できるようになった点に、開発の意義がある。
SMPに関する詳しい情報はこちらから
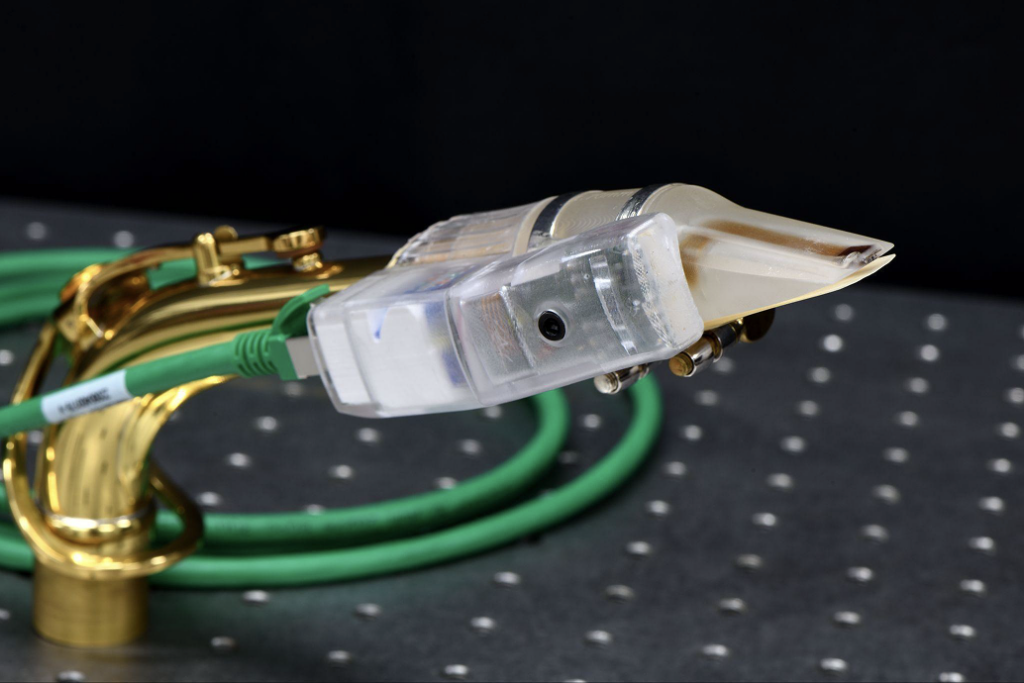
サクソフォンのネックに装着したSMP。側面部にセンサーを内蔵し、イーサネットケーブルで計測データを送る。口腔内とセンサーをつなぐ細長い屈曲トンネルは、金型でも切削でも成立しない形状だ。
試行錯誤を重ねてたどり着いた光造形
庄司氏が3Dプリンターを使い始めたのは、圧力センサー用の細長い穴が金型では製作できなかったことがきっかけだ。当初はFFF方式のプリンターを使っていたが、造形表面のざらつきが課題になった。サックスを吹く際には奏者は前歯を直接マウスピースに当てて演奏するが、この歯が接触する面が粗かったため不快感が強く自然に演奏できないとのフィードバックが出た。
次に表面品質を求めてインクジェット方式のプリンターを導入した。表面はなめらかになったものの、今度は奏者が口にくわえると苦味を感じる問題が生じた。材料を調べると口に入れる用途には適さないと分かり、別の方法を探すことになった。
その後、DLP方式のプリンターに切り替えてしばらく造形を続けた。ただし造形スピードが遅く、造形できるサイズも小さいという制約があった。
「造形スピードと造形サイズの制約を解消したいと探していたなかで、本体価格がリーズナブルで、オープンマテリアルモードに対応するForm 4にたどり着きました」と庄司氏は語る。Form 4の導入は2025年2月頃だ。
Form 4を選んだ決め手は、優先順位の高い順に造形スピード、材料交換の手軽さ、材料ラインナップだった。材料交換のしやすさは、それまで使っていたインクジェット方式のおよそ10分の1の手間で済み、稼働率を大きく高めている。
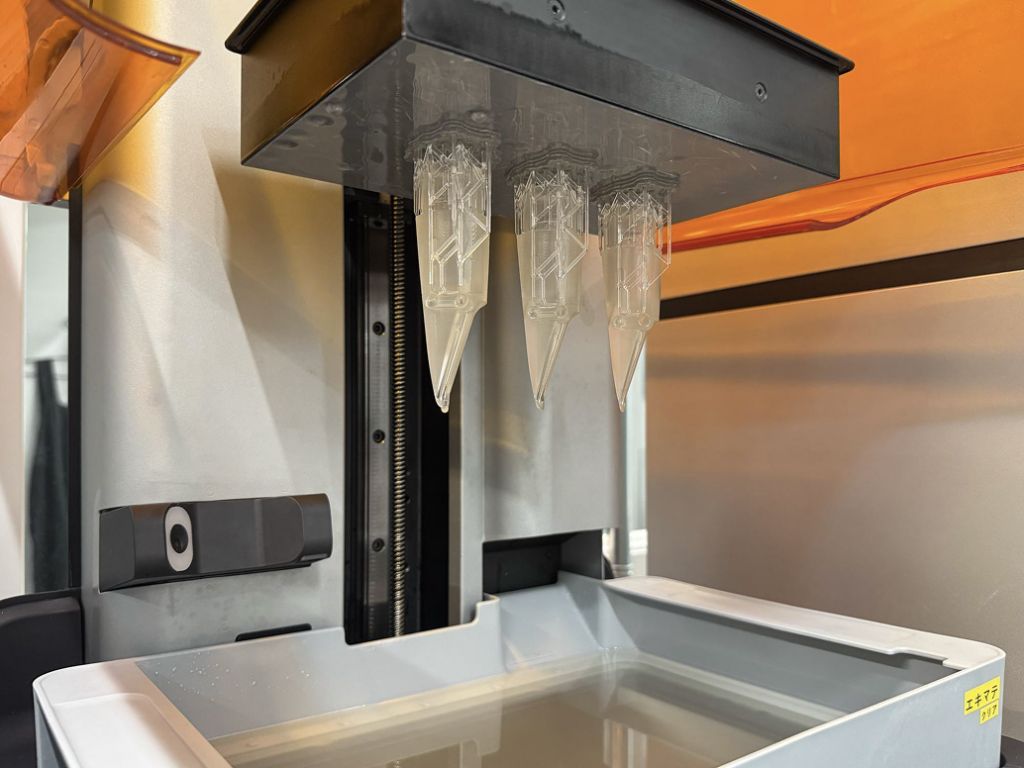
Form 4の内部。レジンタンクの上で、造形プラットフォームからマウスピースが立ち上がっていく。
エキマテとClear V5、2つの材料を適材適所で
口に入れる用途で奏者に安心して使ってもらうには、安全な材料であることが欠かせない。庄司氏が採用したのが、Expert Material Laboratories(以下、エキマテ社)が開発した食品衛生法適合のレジン「エキマテ」である。低アレルギーで苦味がなく、レジン特有の臭いもしない。
エキマテには、奏者の演奏感覚を左右する思わぬ利点もあった。マウスピースの伝統的な素材であるエボナイトは密度が1を超える硬質ゴムだが、エキマテもこれに近い密度を持つ。
「吹き心地が本物のエボナイト製マウスピースにそっくりだ、という評価を奏者からいただきました。これは偶然でしたが、材質への要求が厳しい奏者にフィットしたのは大きかったです」と庄司氏は話す。プロの奏者に使ってもらったところ、その仕上がりに驚かれた。歯を直接当てて骨伝導で素材の違いを感じ取る奏者の感覚は鋭く、わずかな材質の差も伝わってしまう。
一方で、Formlabs純正の「Clear V5」はパーツの耐久性が優れていた。そこで、口にくわえる部分にはエキマテを、計測データを送るイーサネットケーブルのRJ45コネクターを格納する部分には、Formlabs純正の高強度レジン「Clear V5」を採用し、2つの材料を組み合わせる構成に落ち着いた。
このコンビネーションを支えたのが、Form 4のオープンマテリアルモード(OMM)である。OMMはFormlabs純正以外のレジンも使用できる機能で、これがなければエキマテをForm 4で使えなかった。
「強度の出る純正のClear V5と、食品衛生法に適合するエキマテ。この両立が、いまのイーサネット接合口付きSMPにつながりました」(庄司氏)
材料の使い分けはほかにもある。SMPの構造を説明する場面では、内部が見える透明のエキマテ(クリア)を使う。一方、奏者が実際に使うマウスピースには、エキマテシリーズで最も造形したパーツの耐久性があるエキマテ(グレー)を用いる。その他の治具づくりにおいては、振動を抑える部品にシリコン40Aを、強度が必要な部品にTough 1500を使い分けている。
エキマテを開発したエキマテ社も、SMPの研究開発を間近で見守ってきた。同社にヤマハから最初の問い合わせがあったのは2022年12月のことだ。2023年6月にエキマテが導入されてから現在まで、約3年にわたって研究用途での活用が続いている。
「『実際に口にくわえて評価できる材料を探している』という明確な研究目的をお持ちだったのが、印象に残っています。マウスピースは、演奏者の官能的な領域を楽器に伝える大切な道具です。エキマテには食品接触用途への適合性だけでなく、演奏者一人ひとりの繊細なこだわりや表現を、できる限り素直に楽器へ伝えられることも求められていると感じています」とエキマテ社代表の野田氏は話す。
同社が強調するのは、エキマテが「食品衛生法適合レジン」という一面だけの材料ではない点だ。「エキマテは、食品衛生法適合レジンというだけではなく、人が実際に触れて試すことが難しかったものを、できるかぎり自然な使用状態で検証しやすくする材料だと考えています。今回のヤマハの事例は、その可能性を分かりやすく示していただいたものです」と語る。安全性や運用面の課題から光造形がこれまで広がりにくかった領域でも、研究や開発に実際に使える環境を作る——これがエキマテ開発の出発点だった。
「演奏感覚のように、一人ひとり違いがある世界に3Dプリンターが入っていくのは、面白い可能性だと感じています。感覚的だったものを定量的に研究していく取り組みに、エキマテが少しでも役立てているのであれば、開発者として嬉しく思います。Form 4の高速性や再現性が加わったことで、研究サイクル自体もかなり加速しているはずです。材料だけでなく、装置・設計・研究環境が組み合わさることで、こうした取り組みがより現実的になってきていると感じています」(エキマテ社)
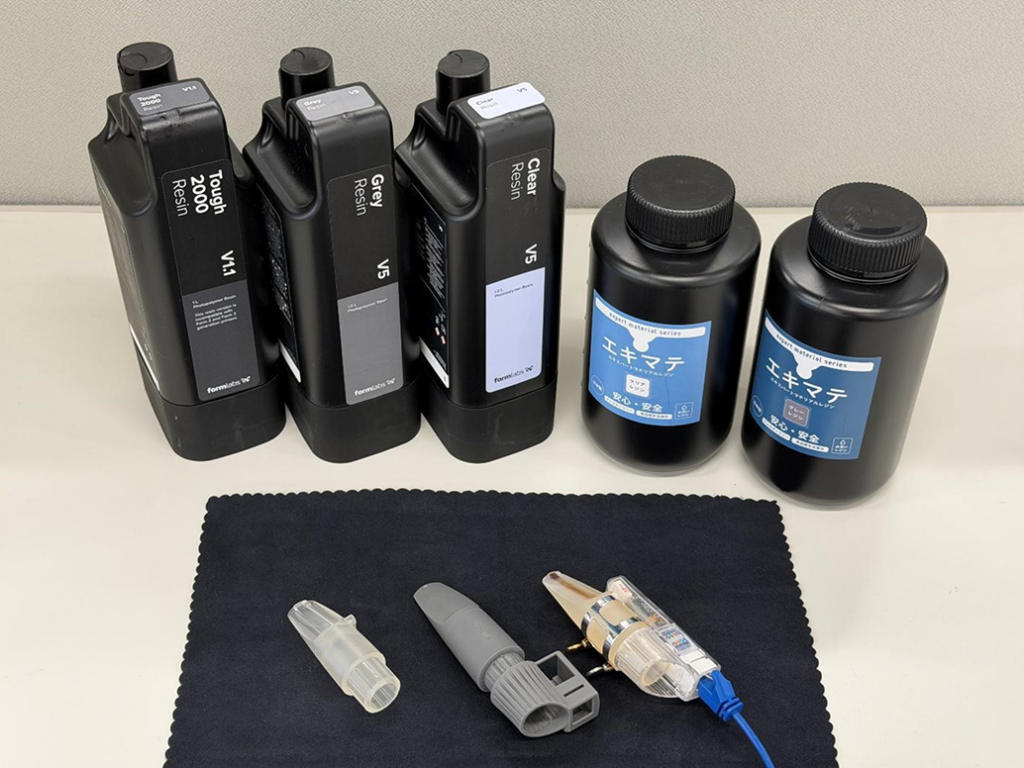
食品衛生法適合のレジン、エキマテ(右)と、Form 4で造形したマウスピースやコネクター部の部品。用途に応じて材料を使い分けている。
検証サイクルを1日5回――納期直前の追い込み
SMARTMOUTHPIECE開発でForm 4の造形スピードが生きた場面が、コネクター部のスナップフィット構造の作り込みだ。市販のRJ45コネクターを取り付けるための治具は、演奏中に外れてしまうと計測が中断してしまう。確実にはまり、かつ脱落しない形状にするため、コンマ数mm単位でサイズを調整しながら造形を繰り返した。この部品にはエキマテより強度のあるClear V5を用いている。
「プロ奏者による評価の日程が迫っていました。短期間で試作を繰り返し、形状とサイズを追い込めたことが非常に大きかったです」と庄司氏は振り返る。
対象部品の造形時間は2時間弱で、最大で1日に5回ほどサイクルを回せた。庄司氏によれば、形状を狙いどおりに追い込むには、最低でも5回程度は試作を重ねる必要があるとのことだ。
「帰宅前にセットすれば翌朝には出来上がっています。造形時間の長いものは夜間に回し、日中は造形時間の短いものでテストの回数を稼ぐ。こうして1日に最大5回のサイクルを回せるよう意識しています」(庄司氏)
思いついたアイデアをすぐにかたちにできる点が、研究開発のスピードアップに直結している。Form 4は社内で高い稼働率を保っており、取材の撮影のために一時的に止めていると、社内から「いつまで止めているのか」と声がかかるほど活用されている。
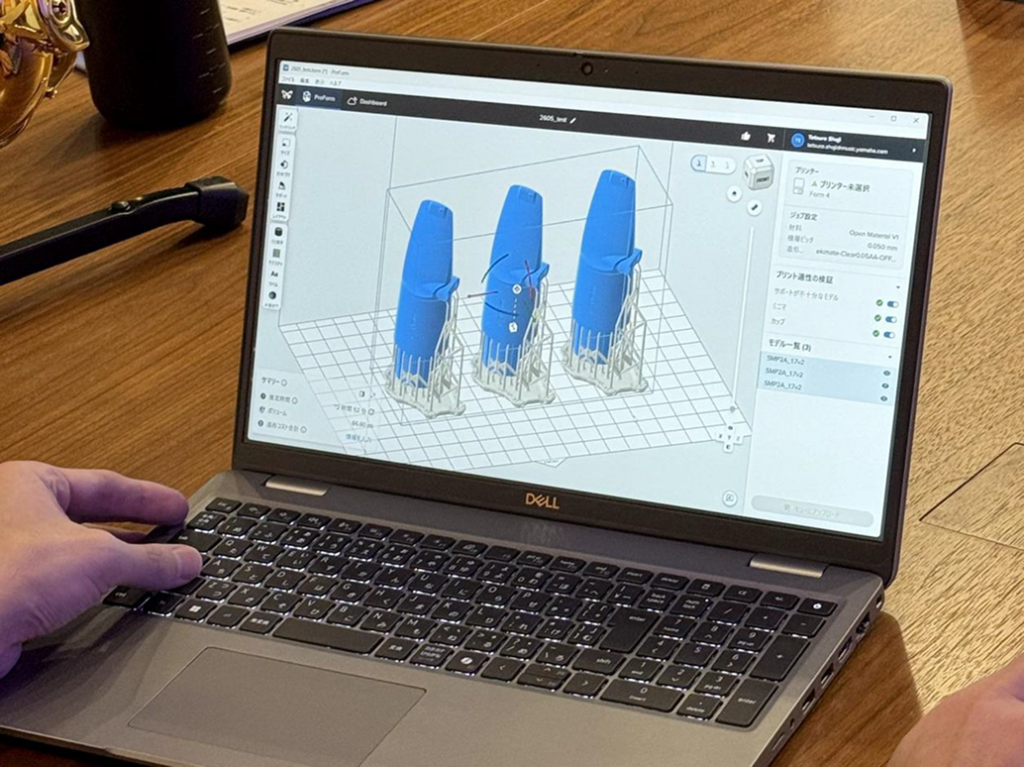
造形用ソフトウェアのPreFormでマウスピースの造形データを準備する。設計から造形までを社内で完結し、1日に最大5回の試作サイクルを回す。
演奏の可視化が広げる研究の可能性
SMPによって、口腔内圧力はPa(パスカル)単位で、リードの変位は赤外線反射強度に基づく距離相当の値として、リアルタイムに可視化できるようになった。これまで感覚的にしか語れなかった演奏動作を、波形と数値で捉えられる。
「奏者がどれだけ噛んでいるか、吹奏圧力がどのくらいの大きさかが、グラフで見えるようになりました」と庄司氏は説明する。初心者教育で重視される「噛み具合」や「息の強さ」を数値で示せる可能性があり、教育用途への展開も視野に入る。
興味深いのは、プロの奏者自身が可視化に強い関心を示す点だ。自分の演奏が波形や数値として目に見えると、何を変えればどう波形が変わるのかを、奏者が自ら探求し始める。
「計測に協力してもらっている奏者が、気づくと1時間以上も自分の演奏を試し続けていることがあります。可視化は、奏者が自身の演奏を探求するためのツールにもなり得ます」(庄司氏)
研究の対象は楽器開発そのものにも及ぶ。マウスピースより下流にある部品を変えたとき、奏者の演奏がどう変化するかを定量的に捉えられる可能性がある。さらに、フォーカルジストニア(演奏者などに起こり、手や口の特定の動作が思いどおりにできなくなる症状)に関連した医療分野の研究にも応用できるとみている。庄司氏は「3Dプリンターがなければ、この研究自体に着手しなかった可能性が高い」と語る。Form 4は単なる効率化の手段ではなく、研究テーマそのものを成立させた要素になっている。
マウスピースそのものの設計にも、3Dプリンターは新しい余地をもたらす。一般的なマウスピースは、金型である程度成形した後に削って形状を整えて作られる。そのため、金型で成形できる形状の範囲に制約されてきた。サクソフォンの歴史は長いものの、マウスピースの形状は登場した当時の技術で作れる最適解からほとんど変わっていない。3Dプリンターを使えば、量産には至らなくても、これまで試せなかった新しいマウスピースの形状や最適化の余地を探れる。計測で得たデータと組み合わせれば、感覚ではなく数値に基づいて形状を検討する道が開ける。

SMPを使った計測の様子。奏者の口腔内圧力やリードの変位を、タブレット上でリアルタイムに数値化する。感覚的だった演奏動作を数値で捉えられるようになった。
材料交換は3分、後処理は水洗いで完結
Form 4の評価点として庄司氏が繰り返し挙げたのが、材料交換のしやすさである。Form 4はレジンタンクとカートリッジを交換するだけで材料を切り替えられ、経路の洗浄やパージといった工程が要らない。
「タンクを材料ごとに専用で運用しているので、3分もあれば材料交換ができます。ここはForm 4の大きな利点です」と庄司氏は話す。材料の混入を避けるため、ビルドプラットフォームも材料ごとに専用化している。
後処理の面でも、エキマテの水洗い対応が運用を楽にしている。造形が終わったらすぐ水で洗い、二次硬化させて使う。プラットフォームは水でさっと流した後にエタノールで拭く程度で済む。設置環境は、空調が入り、水道が近く、溶剤も扱える部屋を用意している。
工程そのものの所要時間は他材料と大きく変わらないものの、口に入れても問題ない安心感が作業時のストレスを減らしている。庄司氏は、計測に協力する奏者の安心感こそが重要だと考えている。普段吹いているときと同じ感覚で演奏してもらえるかどうかが、自然な演奏を計測するための要となるからだ。
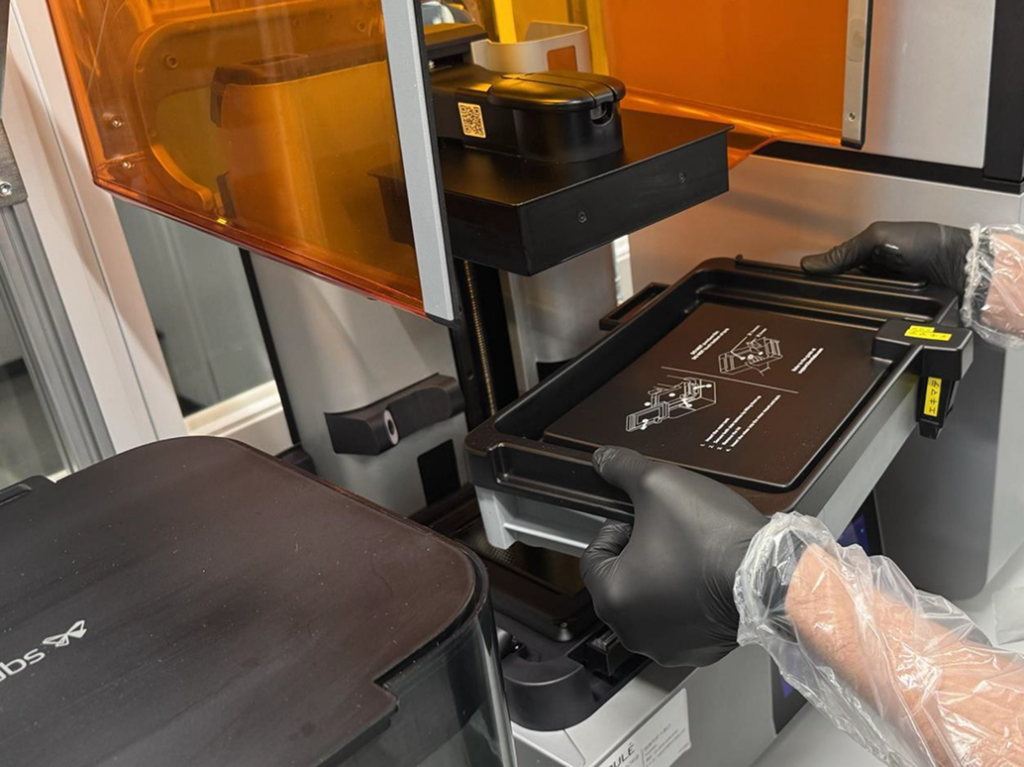
レジンタンクを取り出す様子。エキマテは水洗いで後処理ができ、材料交換も3分ほどで済む。
全社で使う造形室へ、Form 4Lで2台体制に
Form 4の活用は、庄司氏の研究にとどまらない。社内では光造形の利点に魅力を感じたメンバーが増え、より大きなものを造形したいという要望が高まっている。この声が、大型機「Form 4L」の導入につながった。
研究開発以外でも、各事業部での製品検討や生産技術部門での治具製作などへの活用が見込まれている。すでにForm 4で治具や検討部品を作るメンバーも出てきた。
「新たにForm 4Lを導入して2台体制とし、生産技術部や事業部を含めたヤマハ全体で使える造形室として展開していきます」と庄司氏は今後の構想を語る。
SMP自体の開発も道半ばだ。現在はアルトサックス用を中心に製作しているが、今後はテナーサックスやクラリネット、金管楽器のマウスピースへと対象を広げていきたい考えだ。1回の造形で3つほどのマウスピースを作っている。標準的なマウスピースには決まった形があるわけではなく、奏者ごとに好みの形状が無数に存在する。庄司氏は、奏者が普段使っている既存のマウスピースに近づけるよう、リードが当たる面の曲率を急にしたり緩やかにしたりして、奏者ごとに個別チューニングを施している。奏者ごとに形状を変えられる柔軟さは、金型による成形では得にくい。一人ひとりに合わせた個別最適化を低コストで繰り返せる点も、3Dプリンターならではの強みになっている。
Formlabsへの期待も語った。OMMレジンを扱う際、ソフトウェア「PreForm」の多数のパラメーターをどう設定すれば狙った造形結果が得られるか、造形結果と相関の高いパラメーターをレコメンドする機能があれば、研究のスピードはさらに上がるとみている。
金型で作れる形状に縛られるのではなく、計測や検証に必要な形状を先に考え、それを3Dプリンターで短時間に試す。庄司氏の研究開発では、こうした発想の転換が広がっている。金型では1年、切削でも1か月を要しかねない開発を、Form 4は1週間程度のサイクルへと短縮した。光造形3Dプリンターは、ヤマハの管楽器研究開発を支える基盤になりつつある。
〒430-8650 静岡県浜松市中央区中沢町10-1
- Form 4:1台(Form 4L導入予定)
- Form Wash:1台
- Form Cure:1台
- 超音波洗浄器
- ソフトウェア:PreForm、SolidWorks
- エキマテ(クリア/グレー):口にくわえる部分
- Clear V5:センサーやコネクターのハウジング部
- Silicone 40A、Tough 1500、Elastic 50Aなど:治具・試作